
martes, 30 de mayo de 2017

viernes, 26 de mayo de 2017
martes, 23 de mayo de 2017
Subvenciones contratos en prácticas para las empresas
Subvenciones contratos en prácticas para las empresas
Subvencionar contratos formativos
en prácticas a tiempo completo, regulado por el artículo 11.1
del Estatuto de los Trabajadores, que reúnan los requisitos legalmente
establecidos para formalizar este tipo de contrato que se realicen a
jóvenes desempleados que con anterioridad a la fecha del contrato no
hayan cumplido 30 años de edad y se encuentren inscritos como
demandantes de empleo en las oficinas de empleo de la Región de Murcia.
Destinatarios
Ciudadanía y Empresas.
Podrán ser beneficiarias de las subvenciones, las
empresas cuyo centro de trabajo, para el que se realice la actividad
objeto de subvención, se encuentre en la Región de Murcia y formalicen
contratos de trabajo definidos como subvencionables.
Requisitos
Será requisito necesario para poder obtener la condición
de beneficiario de las subvenciones objeto de regulación, que la empresa
solicitante no se encuentre en ninguno de los supuestos previstos en el
artículo 13, apartados 2 y 3, de la Ley 38/2003, General de
Subvenciones, y en particular, deberá:
a) Hallarse al corriente en el cumplimiento de las obligaciones
tributarias frente a la Agencia Tributaria de la Comunidad Autónoma de
la Región de Murcia.
b) Estar al corriente en el cumplimiento de las obligaciones
tributarias frente a la Agencia Estatal de Administración Tributaria.
c) Encontrarse al corriente en el cumplimiento de las obligaciones económicas con la Seguridad Social.
Formalizar un contratos formativos en prácticas a tiempo completo,
que reúnan los requisitos legalmente establecidos para formalizar este
tipo de contrato que se realicen a jóvenes desempleados, que con
anterioridad a la fecha de inicio del contrato de trabajo cumplan los
siguientes requisitos
- No hayan cumplido 30 años de edad y se encuentren inscritos como demandantes de empleo en la Oficina de Empleo del SEF.
LEER MAS
lunes, 22 de mayo de 2017
miércoles, 17 de mayo de 2017
miércoles, 10 de mayo de 2017
martes, 9 de mayo de 2017
lunes, 8 de mayo de 2017
miércoles, 3 de mayo de 2017
martes, 2 de mayo de 2017
jueves, 27 de abril de 2017
miércoles, 26 de abril de 2017
viernes, 21 de abril de 2017
domingo, 16 de abril de 2017
miércoles, 12 de abril de 2017
lunes, 10 de abril de 2017
domingo, 9 de abril de 2017
lunes, 27 de marzo de 2017
sábado, 25 de marzo de 2017
La clasificación automática: hacia un reciclaje del aluminio más rentable
La extracción de aluminio es laboriosa
y cara, y su disponibilidad como recurso primario es limitada. A pesar
de ello, en las últimas décadas se ha incrementado su producción y, dada
su amplia utilización, se prevé que esta tendencia continúe. Y es que
su excelente combinación de dureza, maleabilidad y resistencia a la
corrosión hacen del aluminio un material imprescindible en numerosas
aplicaciones, especialmente en el transporte, construcción y como
envase. El aluminio ofrece otra gran ventaja: es 100 % reciclable, sin
pérdida de sus cualidades originales y, además, en el proceso de su
reciclado se emplea un 5% de la energía requerida para la producción
primaria, generando tan sólo un 15% de las emisiones.
Todo
ello explica la utilidad económica de la recuperación y el reciclado
del aluminio, una actividad que crece a medida que se desarrollan
tecnologías de clasificación capaces de mejorar la eficiencia y la
rentabilidad de los procesos de reciclaje. Este es el caso de la
clasificación basada en sensores, que permite conseguir fracciones de
aluminio con purezas del 98-99 %, mediante la separación de las
aleaciones de aluminio de metales pesados con una alta precisión. Como
el precio del aluminio está condicionado por su grado de pureza, una
óptima clasificación resulta crítica para asegurar la mejor y más
rentable salida posible al producto.
Por otra parte, la actividad
recicladora resulta impulsada por las distintas normativas en materia de
reutilización y reciclado, que tienden a fijar tasas cada vez más altas
de reciclaje. En el caso del aluminio, la Comisión Europea, y dentro
del contexto de Economía Circular, propone que antes de fin de 2025 se
recupere para su reciclado el 80 % de aluminio de los envases y antes
del 2030, el 90 % del mismo. Si se quiere cumplir con estos objetivos de
cantidad, pero también de calidad de las fracciones obtenidas, las
tecnologías de clasificación por sensores serán imprescindibles.
Clasificación por sensores: la solución al problema de la mezcla de aluminios
La
chatarra se recoge como producto mixto (colada, extrusión) o separada
hasta un cierto grado. Cuando la separación no es posible, la chatarra
de aluminio mezclada solo puede utilizarse para producir materiales de
baja calidad y reducida funcionalidad. Por eso resulta esencial poder
primero separar las aleaciones para colada de las de extrusión.
Los problemas se presentan cuando la
chatarra mezcla está contaminada con aleaciones de cobre, zinc y
hierro, lo que limita su reutilización en aplicaciones para extrusión.
Por su parte cualquier contaminación con aleaciones de zinc o cobre
impide su reciclaje para colada.
Los principales sistemas de clasificación de la chatarra de aluminio son la separación por flotación o plantas de medios densos y la clasificación basada en sensores (separación en seco). El primero se utiliza para separar metales con densidades diferentes, como, por ejemplo, para separar el aluminio de otros metales no férricos. El sistema de separación por flotación tiene la desventaja de que no permite la separación de aleaciones de aluminio entre sí. Además, el proceso necesita importantes inversiones para su instalación, grandes cantidades de agua y caros aditivos, así como una monitorización constante. Por último, tanto el procedimiento en sí mismo como el tratamiento y gestión de las aguas y lodos generados, suponen un perjuicio medioambiental.
Mucho más eficiente es la clasificación basada en sensores, una tecnología de bajo mantenimiento, que combina alta precisión con gran velocidad de procesamiento y ofrece una amplia lista de ventajas. La primera de ellas es su polivalencia, ya que combinando varios equipos con distintos tipos de sensores se pueden configurar para diferentes tareas de clasificación, pudiendo separar los materiales por densidad mediante rayos X de transmisión y posteriormente por color mediante cámara de color. Su instalación y funcionamiento es flexible y adaptable a distintas tareas y contextos y, por supuesto, no requiere del uso de aditivos, ni implica riesgos de contaminación.
Soluciones de Tomra Sorting para la industria del aluminio
Tomra
Sorting es uno de los principales proveedores de equipos para la
separación de diferentes tipos de chatarras, como la zorba de vehículos
fuera de uso (VFU), de taint tabor o de aluminio laminado y perfiles
extrusionados, latas de bebidas o recortes y taras.
Su sistema X-Tract permite, entre
otras, la clasificación de metales pesados y aleaciones de aluminio con
contenido en metales pesados, obteniendo fracciones de aluminio listo
para fundir, con una pureza del 98-99 %. Con la tecnología de rayos X de
transmisión (XRT), el X-Tract permite separar sustancias según su
densidad atómica, identificando el contenido del material de
clasificación independientemente de su color e impurezas. Los sensores
del sistema Duoline de Tomra, en combinación con la tecnología XRT
garantizan unos resultados óptimos, incluso con la mezcla más variada y
el menor tamaño de grano.
Con esta tecnología se amplían las opciones para el uso de chatarra/aluminio secundario, pues permite recuperar y reutilizar más cantidad de chatarra de aluminio y posibilita, además, la utilización del material secundario obtenido, un recurso que antes se perdía. El sistema X-Tract también es una tecnología rentable: el coste de funcionamiento de los sistemas de clasificación basada en sensores de Tomra supone tan sólo el 20 % de los costes operativos de las plantas de medios densos.
Con esta tecnología se amplían las opciones para el uso de chatarra/aluminio secundario, pues permite recuperar y reutilizar más cantidad de chatarra de aluminio y posibilita, además, la utilización del material secundario obtenido, un recurso que antes se perdía. El sistema X-Tract también es una tecnología rentable: el coste de funcionamiento de los sistemas de clasificación basada en sensores de Tomra supone tan sólo el 20 % de los costes operativos de las plantas de medios densos.
Por otro lado, Tomra Sorting dispone
también de su nueva tecnología LIBS para la clasificación de aluminio,
que permite ampliar las opciones para chatarra y para aluminio
secundario, pues es capaz de separar las distintas series, entre otras,
las series 5000 de la 6000 (5XXX y 6XXX) Se trata de un equipo de alta
capacidad que utiliza un láser dinámico en todo el ancho de la cinta,
induciendo la separación espectroscópica, eliminando los productos no
deseados y consiguiendo además un importante ahorro en consumo de
energía.
La conversión de material rico en aluminio en un producto listo para su uso en el mercado secundario constituye una opción muy atractiva para los recicladores de aluminio, pero solo podrán acceder a esta rentable oportunidad incorporando a sus instalaciones nuevas tecnologías de clasificación.
La conversión de material rico en aluminio en un producto listo para su uso en el mercado secundario constituye una opción muy atractiva para los recicladores de aluminio, pero solo podrán acceder a esta rentable oportunidad incorporando a sus instalaciones nuevas tecnologías de clasificación.
Pantentan el uso de bacterias para mecanizar piezas de cobre
Luis Gurtubay, Norberto López de
Lacalle, Ana Elías, Adrián Rodríguez y Estibaliz Díaz-Tena, profesores e
investigadores de la Escuela de Ingeniería de Bilbao de la UPV/EHU,
han patentado un método —'Procedimiento continuo de biomecanizado de
una pieza de cobre'— para mecanizar piezas de cobre utilizando la
bacteria Acidithiobacillus Ferroóxidans.
La investigación que ha finalizado en una patente la iniciaron miembros de los departamentos de Ingeniería Mecánica y Química y del Medio Ambiente, llevando a cabo un proyecto innovador que buscaba mecanizar piezas de cobre en presencia de microorganismos. Lo que empezó como una primera idea generó una extensa línea de trabajo, gracias a la cual Estibaliz Díaz-Tena realizó su tesis doctoral internacional ‘Biomachining of oxygen-free copper: development of a continuous process for industrial application'.
La
propia Díaz-Tena explica en este video el procedimiento continuo de
biomecanizado de una pieza de cobre, que constituye la patente
presentada ha sido concedida el año 2016.La investigación que ha finalizado en una patente la iniciaron miembros de los departamentos de Ingeniería Mecánica y Química y del Medio Ambiente, llevando a cabo un proyecto innovador que buscaba mecanizar piezas de cobre en presencia de microorganismos. Lo que empezó como una primera idea generó una extensa línea de trabajo, gracias a la cual Estibaliz Díaz-Tena realizó su tesis doctoral internacional ‘Biomachining of oxygen-free copper: development of a continuous process for industrial application'.
Actualmente, Estibaliz Díaz-Tena y los investigadores de la Escuela de Ingeniería de Bilbao continúan por esta línea de trabajo, tratando de buscar la implantación del proceso de biomecanizado en aquellas industrias donde se aplican procesos de fabricación más tradicionales, generalmente poco amables con el medio ambiente. Esta investigación está financiada por el Ministerio de Economía, Industria y Competitividad. “Estamos tratando de abrir nuevos frentes, aplicando la biotecnología a la recuperación de metales en equipos electrónicos obsoletos, cuyo vertido constituye una fuente de contaminación de suelos y/o aguas”, explica la investigadora y profesora Estibaliz Díaz-Tena.
El grupo de investigación han contado con el apoyo de los Servicios Generales de Investigación de la UPV/EHU (SGIker), Gobierno Vasco, el Centro de Investigación y Desarrollo en Fermentaciones Industriales (CINDEFI), la Universidad de Cádiz, el Centro Astrobiología INTA-CSIC, la empresa biotecnológica Guserbiot y la compañía de distribución de cobre Gindre Torns.
FDM Nylon 12CF: el material FDM de Stratasys con la mejor relación resistencia/peso
El FDM Nylon 12CF,
el primer material composite de alto rendimiento que puede sustituir a
una gama de aplicaciones metálicas y puede usarse con la tecnología FDM
de Stratasys, es perfecto para aplicaciones de prototipado rápido y para
realizar herramientas resistentes de bajo peso, y piezas de uso final.
El FDM Nylon 12CF contiene un 35 por ciento de fibra de carbono triturada y ofrece la mejor relación resistencia/peso de los termoplásticos FDM de Stratasys. Asimismo, cumple los requisitos de las pruebas de rendimiento funcional de los sectores aeroespacial, de automoción, de productos recreativos y de fabricación industrial.
El FDM Nylon 12CF contiene un 35 por ciento de fibra de carbono triturada y ofrece la mejor relación resistencia/peso de los termoplásticos FDM de Stratasys. Asimismo, cumple los requisitos de las pruebas de rendimiento funcional de los sectores aeroespacial, de automoción, de productos recreativos y de fabricación industrial.
El FDM Nylon 12CF será especialmente interesante para los siguientes usuarios y aplicaciones:
“La excelente relación resistencia/peso del material FDM Nylon 12CF supone toda una revolución para nosotros. Nos permite realizar prototipos de casi cualquier pieza de nuestro producto en impresoras 3D Stratasys FDM en menos de dos semanas; un proceso que antes podía llevarnos más de dos meses", comenta Ashley Guy, presidente y director ejecutivo de Utah Trikes. “Ya no tengo que limitar mis diseños debido a las restricciones del prototipado. Ahora puedo centrarme en diseñar piezas mejores y más funcionales sin preocuparme de cómo dar forma al aluminio o cómo colocar la fibra de carbono en los moldes. Las piezas realizadas con FDM Nylon 12CF de Stratasys se imprimen en 3D con gran rapidez, con un rendimiento resistencia/peso superior y con una buena repetibilidad. Los resultados son mucho mejores que los que hemos observado con otros proveedores o tecnologías de impresión 3D”, afirma Guy.
“Estamos convencidos de que la impresionante ratio resistencia/peso del FDM Nylon 12CF supone una revolución para muchos sectores, desde los de bienes de consumo y productos recreativos hasta los sectores aeroespacial y de automoción”, comenta Zehavit Reisin, vicepresidente y responsable de Soluciones de Prototipado Rápido de Stratasys. “Este material permite a los diseñadores desarrollar diseños más prácticos y funcionales, y comercializarlos antes, sin preocuparse de cómo se van a realizar los prototipos de las piezas con metal o moldeo”
Según Tim Schniepp, responsable de Soluciones de Herramientas de Stratasys, “gracias a su elevada ratio resistencia/peso, el material FDM Nylon 12CF es ideal para muchas aplicaciones de herramientas de fabricación y piezas finales en las que la combinación de rigidez, resistencia y bajo peso es fundamental para el rendimiento; por ejemplo, para guías de taladrado, herramientas de extremo de brazo, soportes, guías y fijaciones, e incluso herramientas de conformado de metal”.
FDM Nylon 12CF se puede utilizar con la impresora 3D Stratasys Fortus 450mc Production y es compatible con el soporte soluble SR-110. Está previsto que el material empiece a comercializarse en Q2 2017. Se requiere una versión actualizada del software Insight y también una actualización del hardware para utilizar este material, que puede producir piezas con un espesor de capa de 0,254 mm.
- Ingenieros de diseño que tienen que producir rápidamente componentes resistentes, ligeros y rígidos para el prototipado funcional con el objetivo de reducir el tiempo de comercialización de los productos nuevos.
- Ingenieros de fabricación que producen útiles de fabricación como, por ejemplo, guías y fijaciones, para los que se precisan materiales de gran rigidez y resistencia, y a los que beneficia la considerable reducción de peso en comparación con los componentes metálicos de las herramientas.
- Ingenieros de diseño que realizan tiradas pequeñas de piezas de producción con requisitos estructurales únicos y que requieren una elevada resistencia en una dirección.
“La excelente relación resistencia/peso del material FDM Nylon 12CF supone toda una revolución para nosotros. Nos permite realizar prototipos de casi cualquier pieza de nuestro producto en impresoras 3D Stratasys FDM en menos de dos semanas; un proceso que antes podía llevarnos más de dos meses", comenta Ashley Guy, presidente y director ejecutivo de Utah Trikes. “Ya no tengo que limitar mis diseños debido a las restricciones del prototipado. Ahora puedo centrarme en diseñar piezas mejores y más funcionales sin preocuparme de cómo dar forma al aluminio o cómo colocar la fibra de carbono en los moldes. Las piezas realizadas con FDM Nylon 12CF de Stratasys se imprimen en 3D con gran rapidez, con un rendimiento resistencia/peso superior y con una buena repetibilidad. Los resultados son mucho mejores que los que hemos observado con otros proveedores o tecnologías de impresión 3D”, afirma Guy.
“Estamos convencidos de que la impresionante ratio resistencia/peso del FDM Nylon 12CF supone una revolución para muchos sectores, desde los de bienes de consumo y productos recreativos hasta los sectores aeroespacial y de automoción”, comenta Zehavit Reisin, vicepresidente y responsable de Soluciones de Prototipado Rápido de Stratasys. “Este material permite a los diseñadores desarrollar diseños más prácticos y funcionales, y comercializarlos antes, sin preocuparse de cómo se van a realizar los prototipos de las piezas con metal o moldeo”
Según Tim Schniepp, responsable de Soluciones de Herramientas de Stratasys, “gracias a su elevada ratio resistencia/peso, el material FDM Nylon 12CF es ideal para muchas aplicaciones de herramientas de fabricación y piezas finales en las que la combinación de rigidez, resistencia y bajo peso es fundamental para el rendimiento; por ejemplo, para guías de taladrado, herramientas de extremo de brazo, soportes, guías y fijaciones, e incluso herramientas de conformado de metal”.
FDM Nylon 12CF se puede utilizar con la impresora 3D Stratasys Fortus 450mc Production y es compatible con el soporte soluble SR-110. Está previsto que el material empiece a comercializarse en Q2 2017. Se requiere una versión actualizada del software Insight y también una actualización del hardware para utilizar este material, que puede producir piezas con un espesor de capa de 0,254 mm.
La soldadura por ultrasonidos de mano de Rinco Ultrasonics
Rinco Ultrasonics se
dedica desde 1976 al desarrollo y fabricación de equipos de alto
rendimiento que emplean la tecnología del ultrasonido para la soldadura,
corte, ensamblado e inserción. Presente en más de 50 países, en los
últimos años la filial Rinco para España y Portugal ha crecido
considerablemente. A lo largo de este año se trasladará a unas
instalaciones de mayor tamaño para ampliar los departamentos de
laboratorio, producción y almacén. Desde esta filial también se tutelan
clientes y proyectos de otros países como Brasil y Polonia, lo que ha
implicado una necesidad mayor en lo que a personal técnico y comercial
se refiere.
Desarrollos más relevantes
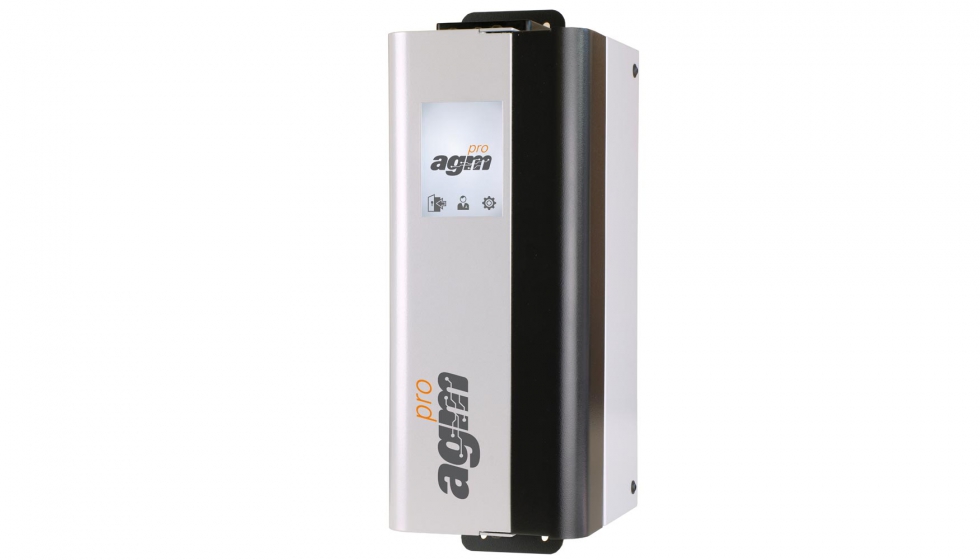
Tras
varios años de desarrollo, a partir del tercer trimestre de 2017 estará
disponible la segunda generación del que hasta ahora ha sido su
producto de mayor éxito: el generador modular AGM destinado básicamente a
su integración en maquinaria especial.
Como el resto de generadores Rinco,
estará disponible en 20, 30, 35, 40 y 70kHz, en rangos de potencia de
100 a 4.000 W. Más compacto y ligero, este nuevo generador cuenta con la
fiabilidad contrastada de su antecesor y la implementación de múltiples
mejoras y prestaciones como: Pantalla táctil, 16 memorias, numerosas
opciones comunicación con PLC, entre otras; EtherNet/IP, Profibus,
Profinet, EtherCAT, DeviceNet, CANopen, RS485…
Software
GenParam Pro y aplicación web ProConnect para comunicar mediante
tabletas o teléfonos inteligentes, permitiendo al personal técnico
realizar un seguimiento a tiempo real del ciclo de ultrasonido, chequear
los equipos, parametrizar…
Electrical Motion
La
gama de prensas eléctricas en 20kHz se ha ampliado también a 35kHz.
Unimos también la nueva familia de actuadores eléctricos para
integración. Este tipo de equipos ha tenido una muy buena aceptación por
parte del mercado, cubriendo numerosas aplicaciones en las que la
precisión, velocidad, trazabilidad y control del proceso son las más
exigentes.
Sectores
como el médico, automoción, 'high tech', están siendo los principales
usuarios de la línea eléctrica y quienes demandan el crecimiento de la
gama por haber visto en esta solución un firme sustituto para
tecnologías de mayor coste y tamaño.
Aplicaciones relevantes recientes
Reducción espesores en piezas automoción.
Reducir los espesores de las piezas exteriores o interiores, pintadas,
tratadas o grabadas viene siendo un objetivo común a todos los
fabricantes. Rinco Ultrasonics, en piezas de menor espesor, ha logrado
sistemas que permiten soldaduras de alta resistencia, sin marcas en la
zona vista pese a contaminación de la zona de soldadura.
La
mejora se ha obtenido trabajando sobre todo en el control del proceso,
utillajes determinados y la estrecha colaboración con el cliente en lo
que al diseño de las piezas refiere. Como ejemplo mencionar la soldadura
de piezas pintadas exteriores en materiales PC, ABS/PC-ASA/PC, etc.
material que hasta la fecha solo se planteaban soldar mediante
tecnologías como la vibración u otros sistemas con requisitos muy
determinados y de difícil integración.
Punzonado y radiado. Otra de las aplicaciones en las que Rinco ha obtenido mayor éxito es el punzonado y radiado del perímetro del corte en diferentes materiales, algunos de ellos de gran dureza, geometrías diferentes, 3D y/o en diferentes planos, radiando valores superiores a 1,5 mm.
Los equipos para punzonado por ultrasonidos Rinco cuentan con factores que facilitan el proceso y las tareas de mantenimiento. Punzones fabricados en materiales específicos que permiten su reparación y tratamientos determinados que mejoran el resultado visual del radiado y evitan el efecto pegado de otros componentes. Aspectos de diseño que permiten substituirlos en 10-15 minutos garantizado posición OK en todos los ejes…
Acabado repetitivo, con la mayor calidad exigible, muy superior a métodos mecánicos o con soporte térmico.
Remachado de piezas cromadas.
Hasta la fecha esta aplicación ha sido normalmente realizada mediante
sistemas térmicos. Rinco, de nuevo trabajando en el proceso, logra en
múltiples proyectos fundir y formar remaches o buterolas cromadas, no
enmascaradas, sin dañar la zona vista cromada. Se reducen los tiempos de
ciclo, intervenciones por mantenimiento y se obtener mayor estabilidad
en el proceso.
Envase y embalaje. Con el sistema patentado de soldadura FPA para envases flexibles, numerosas empresas y constructores de maquinaria evitan la soldadura térmica de confirmación, menor consumo de film, menor índice de rechazo y un consumo eléctrico muy reducido. Nuestro sistema FPA cuenta con su propio actuador, fácilmente integrable en maquinaria nueva o existente.
Envase y embalaje. Con el sistema patentado de soldadura FPA para envases flexibles, numerosas empresas y constructores de maquinaria evitan la soldadura térmica de confirmación, menor consumo de film, menor índice de rechazo y un consumo eléctrico muy reducido. Nuestro sistema FPA cuenta con su propio actuador, fácilmente integrable en maquinaria nueva o existente.
Médico.
Rinco Ultrasonics ha consolidado su gama de máquina para el sector
medical con ISO 6. Equipos de soldadura desarrollados única y
exclusivamente para su instalación en salas blanca o gris.




domingo, 19 de marzo de 2017
sábado, 18 de marzo de 2017
compresor de levitación magnética
Las unidades agua-agua con compresor de levitación magnética Turbocor de Sogimair
cuentan con una serie de elementos que les otorgan las elevadas
eficiencias que ofrecen, siendo estos el compresor Turbocor, el
evaporador inundado y el sistema de gestión.
Compresor Turbocor
El
compresor de levitación magnética Turbocor es el corazón de esta
unidad. Es sabido por todos, que los compresores centrífugos presentan
rendimientos muy elevados a cargas plenas, no siendo tan eficientes a
cargas parciales y presentando problemas cuando el sistema de
lubricación falla. El compresor de levitación magnética Turbocor de
Danfoss, elimina estos inconvenientes de los compresores centrífugos, ya
que suprime la presencia de aceite e incrementa el rendimiento de este a
cargas parciales.


Gracias a la tecnología de
levitación, este compresor monta dos cojinetes magnéticos que mantienen
el asta (rotor de compresión) en una posición de levitación, evitando el
rozamiento de esta con los elementos de fricción del compresor, por lo
que se prescinde de la necesidad de la utilización de aceite. Al estar
en ausencia de fricción, se aumenta la vida útil del equipo.
La utilización de un motor DC Brushless y un control Inverter, permite regular la velocidad del asta, con el fin de adecuar el giro a la potencia demandada. Combinando la variabilidad de la velocidad de giro con las dos etapas de compresión del asta, se consiguen altos rendimientos de funcionamiento a cargas parciales.
La utilización de un motor DC Brushless y un control Inverter, permite regular la velocidad del asta, con el fin de adecuar el giro a la potencia demandada. Combinando la variabilidad de la velocidad de giro con las dos etapas de compresión del asta, se consiguen altos rendimientos de funcionamiento a cargas parciales.
La
variación de la velocidad, también permite disminuir el pico de
arranque de la unidad, siendo muy inferior al que dispondríamos con
unidades semejantes equipadas con compresor de tornillo. Este compresor
dispone de un control electrónico que nos permite adecuar en todo
momento la potencia entregad a ala demanda de la instalación,
controlando el posicionamiento del asta con una tolerancia de 7 micras.
Esto lo hace sensible a los fallos de alimentación, pero es por ello que el compresor cuenta con 4 condensadores que carga antes de iniciar su uso, para mantener con tensión suficiente a los elementos de control para conseguir que el asta repose suavemente sobre los cojinetes magnéticos sin dañar el compresor, ante un fallo de suministro.

Esto lo hace sensible a los fallos de alimentación, pero es por ello que el compresor cuenta con 4 condensadores que carga antes de iniciar su uso, para mantener con tensión suficiente a los elementos de control para conseguir que el asta repose suavemente sobre los cojinetes magnéticos sin dañar el compresor, ante un fallo de suministro.

El sistema de gestión de la unidad,
comprueba en todo momento las revolucions por minuto de giro del
compresor, con el fin de adecuar estas a la demanda y evitar problemas
de cavitación o respiración. Al comparar el rendimiento de este
compresor con un compresor de tornillo, podemos apreciar la diferencia
de rendimiento en cargas parciales, siendo estas las de mayor uso según
la definición de cálculo que define el Eseer.
3.2. Evaporador multitubular inundado
Esta
tipología de evaporador, permite disponer de un alto rendimiento,
gracias a la posibilidad de trabajar con temperaturas de evaporación más
altas, hasta un recalentamiento de 1 °C. A diferencia de un evaporador
multitubular estándar, en este caso el refrigerante baña a los tubos por
donde circula el agua.
El empleo de una válvula electrónica y un controlador de nivel, permiten mantener el nivel de líquido en el interior del evaporador adecuado a la demanda de la instalación.


El empleo de una válvula electrónica y un controlador de nivel, permiten mantener el nivel de líquido en el interior del evaporador adecuado a la demanda de la instalación.


3.3. Sistema de control / gestión web
La
centralita de gestión del equipo de producción es la Danfoss MCX. Esta
se suministra con un panel de superficie que permitirá, con un simple
vistazo, visualizar los datos de trabajo, elementos que están en On, o
si ha acontecido alguna alarma. Accediendo al menú de programación,
podremos leer condiciones específicas de trabajo, como presiones de
líquido o gas.
Además, la centralita controla en
todo momento las rpm del compresor de levitación magnética, con lo que
se evitan las posibles cavitaciones o reaspiraciones de refrigerante,
por lo que se tiene bajo control los principales problemas que puede
presentar un compresor centrífugo.
La utilización del control Danfoss MCX y el empleo del compresor de levitación magnética Danfoss Turbocor, otorga a la gama Turboline el certificado emitido por Danfoss Turbocor de alta eficiencia energética.
La utilización del control Danfoss MCX y el empleo del compresor de levitación magnética Danfoss Turbocor, otorga a la gama Turboline el certificado emitido por Danfoss Turbocor de alta eficiencia energética.
La
gama Turbocor presenta una alta eficiencia energética. Esta alta
eficiencia se debe poder medir en cualquier momento, siendo este el
motivo por el que esta unidad incorpora de serie un sistema de gestión
vía web, llamado Web Monitoring, que nos permitirá gestionar el
funcionamiento de la unidad a la vez que obtenemos datos de su
rendimiento.
Este sistema ayudará al equipo de mantenimiento, mostrando el estado de la unidad, pudiendo modificar consignas sin necesidad de desplazarse a la instalación, así como la obtención de gráficos de funcionamiento.
Este sistema ayudará al equipo de mantenimiento, mostrando el estado de la unidad, pudiendo modificar consignas sin necesidad de desplazarse a la instalación, así como la obtención de gráficos de funcionamiento.
La temperatura de masa de un plástico, su importancia y cómo medirla correctamente
La temperatura de masa es una condición de proceso que debería estar
siempre dentro de los márgenes que el fabricante del plástico nos
propone en sus recomendaciones de proceso. Creemos erróneamente en las
fábricas que el valor de regulación de temperatura en el mando de
control de la inyectora, es decir, el valor que le pedimos a las
resistencias eléctricas es el valor de temperatura de la masa. Esto es
un setting de máquina o un input de proceso que controla la temperatura
de la masa pero... solo en parte.
Cuando preguntas en fábricas a qué
temperatura inyectan el material, siempre muestran los valores del mando
de la inyectora. No hay registros de temperatura real de la masa,
¿Confiamos en este input? No deberíamos, pues hay otros factores que
alteran la resultante de la temperatura real de la masa. Los otros
factores determinantes, que influyen más directamente en la temperatura
de masa son:el diseño del husillo, la relación de compresión, las
revoluciones de husillo y la contrapresión a la carga.
La temperatura de masa es un factor determinante del proceso
Una
temperatura demasiado alta puede llegar a degradar el material, aún más
si tenemos un tiempo de permanencia alto. Por el contrario, una
temperatura demasiado baja puede provocar infundidos, fragilidad,
heterogeneidades, exceso de presión necesaria para llenar la cavidad,
etcétera.
Como pudimos ver en el artículo referido al mecanismo del husillo, las resistencias eléctricas en el exterior de la cámara de plastificación, que son las que controlan el mando de la inyectora, generan una capa fundida que permite al husillo girar y hacer la función de “batir” y homogeneizar el material. Por tanto, no creamos que la temperatura de las resistencias que podemos leer en el mando a través de los termopares instalados es la temperatura de la masa a la que estamos inyectando nuestras piezas.
Como pudimos ver en el artículo referido al mecanismo del husillo, las resistencias eléctricas en el exterior de la cámara de plastificación, que son las que controlan el mando de la inyectora, generan una capa fundida que permite al husillo girar y hacer la función de “batir” y homogeneizar el material. Por tanto, no creamos que la temperatura de las resistencias que podemos leer en el mando a través de los termopares instalados es la temperatura de la masa a la que estamos inyectando nuestras piezas.
Entonces,
¿qué alternativa tenemos para conocer la temperatura real de la masa?
Claramente la temperatura real de la masa real solo la podremos obtener
midiendo con una sonda pirométrica la temperatura del material fundido.
Aquí, en esta operación de lectura, se cometen varios errores.
Esta temperatura se suele comprobar en las fábricas haciendo una
eyección de material sobre la bancada de la máquina o sobre un cartón,
etc. Posteriormente se introduce la sonda en la masa fundida y se
observa la lectura. Cuando el valor de la temperatura deja de crecer,
consideramos que es el valor de la temperatura de la masa. Aquí podemos
incurrir en varios errores de lectura:
Si hemos parado la inyectora durante unos minutos, antes de hacer la
eyección para la medición, la medición de temperatura obtenida puede ser
ligeramente mayor que la temperatura real a la que estamos inyectando
el material.
En el caso de que se realicen varias eyecciones previas a la eyección
de la cual tomaremos la temperatura, la lectura obtenida será menor que
la temperatura real puesto que la muestra tomada no es representativa
del material con la máquina a régimen.
Cuando hacemos la eyección,
inmediatamente que el material fundido entra en contacto con el aire y
con la bancada de la inyectora, la temperatura de la masa comienza a
descender rápidamente, esto provoca desfases importantes entre la
lectura realizada y la temperatura real.
Cuando introducimos la sonda en la masa fundida, hay que tener en cuenta el salto térmico que se produce. La sonda estará a la temperatura de la planta de inyección, mientras que la masa fundida estará, por ejemplo a unos 280 grados. Así pues el salto térmico es de más de 250 grados. Dado que el plástico es un mal transmisor térmico, se crea en la sonda inmediatamente una capa fría de material que aislará el material fundido de la lectura de la sonda.
Como ejemplo, si tenemos agua hirviendo a 100 grados y tenemos una sonda pirométrica introducida en nitrógeno líquido (- 195,8 grados C, el salto térmico es similar al que tenemos en una medición de la masa fundida en una inyectora) la lectura que obtendremos es de 0 grados C, debido a este efecto comentado de la capa aislante que se genera alrededor de la sonda.
Por
todo lo comentado, tendremos tantas lecturas de temperatura como
personas o técnicos la realicen, esto provoca una falta de confianza en
estas lecturas y lleva a que no sean realizadas sistemáticamente.
Con el fin de unificar el método de lectura y que esta sea homogénea independientemente de la persona que realice la lectura, algunos técnicos americanos desarrollaron un método de lectura de temperatura de masa que intentará homogeneizar las lecturas que se realizan. Este método puede verse en libros y artículos como el método 30/30/30 que “traducido a unidades Europeas seria mas bien el método 20/20/20".
Se trata de:
20 …. Esperar a que la inyectora realice 20 inyectadas o 20 minutos de trabajo continuo.
20 ….. Precalentar la sonda unos 20 grados por encima de la temperatura de lectura esperada.
20 ….. Introducir la sonda en el centro de la masa fundida y esperar unos 20 segundos para tomar la lectura.
Aplicando este método no es necesario remover la sonda durante el tiempo de lectura. Es interesante colocar el extremo de la sonda en el centro de la masa fundida. No es conveniente lecturas en la parte superior de la purga, cerca del aire ambiental, ni cerca del fondo de la purga por el enfriamiento de la capa externa.
También como complemento a este método, es interesante tener a disposición un recipiente donde permanecerá la purga durante la medición.
Este recipiente es conveniente que
sea de un material aislante recomendable PTFE por sus excelentes
propiedades térmicas y de antiadherencia.
Una vez realizada la purga, se debe colocar dentro de este recipiente durante la medición. Las características de antiadherencia del PTFE hacen que también sea fácil después de la medición limpiar el recipiente.
Una vez realizada la purga, se debe colocar dentro de este recipiente durante la medición. Las características de antiadherencia del PTFE hacen que también sea fácil después de la medición limpiar el recipiente.
En
el momento en que capturamos la temperatura real a la que estamos
procesando el plástico, tenemos controlado uno de los inputs importantes
del proceso (ver artículo sobre inputs y outputs del proceso de
inyección de plásticos). Esto nos facilitará el control del proceso así
como la investigación ante desviaciones del mismo.
martes, 14 de marzo de 2017
lunes, 13 de marzo de 2017
viernes, 10 de marzo de 2017
lunes, 6 de marzo de 2017
viernes, 3 de marzo de 2017
jueves, 2 de marzo de 2017
martes, 28 de febrero de 2017
lunes, 27 de febrero de 2017
sábado, 25 de febrero de 2017
viernes, 24 de febrero de 2017
martes, 21 de febrero de 2017
lunes, 20 de febrero de 2017
Air conditioning faces flammable future
USA: A search of more than 60 million
chemicals to find a replacement for R410A in air conditioning systems
has found just 27 suitably-efficient fluids – but all are at least
slightly flammable.
The multi-year study was carried out by
researchers at the US National Institute of Standards and Technology
(NIST) to identify the best candidates for future use as air
conditioning refrigerants that will have the lowest impact on the
climate.
The study found no ideal refrigerant that
combined low GWP with other desirable performance and safety features
such as being both non-flammable and non-toxic. All 27 fluids NIST
identified as the best from a performance viewpoint are, at best,
slightly flammable, which is not allowed under US safety codes for most
end uses. And several fluids among the list of refrigerants are highly
flammable.
The authors of the report, published in Nature Communications, maintains that the 27 fluids are the ‘best’ low-GWP fluids allowed by chemistry.
“It is highly unlikely that any
better-performing fluids will be found, and unknown risks associated
with the lesser-known fluids may further reduce the list,” the authors
say.
“The takeaway is there is no perfect,
easy replacement for current refrigerants,” NIST chemical engineer Mark
McLinden said. “Going into the study, we thought surely there has to be
something else. Turns out, not so much. So it was a bit surprising, a
bit disappointing,” he said.
The recent global decision to phase-down
HFCs under the Montreal Protocol, added to the pre-existing European
F-gas phase-down has prompted regulations which will see the elimination
of many of the highest GWP refrigerants from certain applications.
These include common refrigerants like R404A and R134a where suitable
alternatives are known to exist.
R410A, a blend of R32 and R125, and
currently the dominant refrigerant in small air conditioning systems,
stands somewhat exposed with its relatively high GWP of around 2000 –
50% higher than R134a. Many feel that a replacement for R410A will need
to be found if the global phase-down targets are to be achieved.
R32 has been introduced by Daikin and
others for use in small splits and propane is also being considered in
similar applications in some Far East markets. However, their
flammability precludes their use under current national and
international safety standards in all but the smaller systems.
“The path forward will involve
tradeoffs,” said Mark McLinden. “Safety codes could be revised to allow
the use of slightly flammable refrigerants. Blends of two or more fluids
could yield a non-flammable refrigerant, but at a higher GWP. Carbon
dioxide is nonflammable, but would require a complete redesign of AC
equipment.”
Because all current refrigerants are
small molecules, the NIST search was limited to molecules with 18 or
fewer atoms and only eight elements that form compounds volatile enough
to serve as refrigerants. This initial screen resulted in 184,000
molecules to be considered further.
Screening for energy properties
corresponding to fluids usable in small AC systems and GWP of less than
1,000 yielded 138 fluids. This included the new low GWP HFOs R1234yf and
1234ze amongst an incredible number of 45 HFOs.
The researchers then simulated the
performance of these 138 compounds in air conditioners. Further
screening to rule out chemically unstable or very toxic compounds or
those with low energy efficiency resulted in the final list of 27
low-GWP fluids.
The report focuses on single-component refrigerants
(pure fluids) but recognises that refrigerant blends offer additional
possibilities, although the trade-off to reducing flammability will be
higher GWPs.

domingo, 19 de febrero de 2017
viernes, 17 de febrero de 2017
jueves, 16 de febrero de 2017
Mitsubishi announces European R32 launch
EUROPE: Mitsubishi Electric has announced the introduction of its first R32 air conditioners into Europe.
The Japanese manufacturer’s M Series
MSZ-LN range, first previewed at Italy’s Mostra Convegno show last year,
will the first to offer the new lower GWP refrigerant. The launch of
further R32 units are promised throughout the year.
The Cooling Post first revealed
Mitsubishi’s intentions last year. At that time the UK company revealed
plans for R32 in its residential M Series and commercial P Series air
conditioning ranges and Ecodan heat pumps. An R32 version of the
company’s City Multi HVRF water/refrigerant hybrid this year was also
hinted at.
Commenting on today’s announcement of the
M-Series launch, Donald Daw, UK commercial director, said: “This is a
major product evolution which will show the market exactly how air
conditioning using R32 can perform.
“R32 units have been available in Japan
for over two years now and we have taken that knowledge and experience
and refined it into this stylish and efficient offering, including our
first ever red unit,” he added.
The MSZ-LN range offers a choice of four
sizes from 2.5kW to 6.1kW, with four distinct indoor wall units which
are available in red, Onyx Black, Pearl White and Natural White colours.
A matching, colour co-ordinated room controller is also available.
It features a built-in Wi-Fi interface
enables full control and monitoring via the company’s MELCloud app, and
an i-see Sensor, which automatically monitors room occupancy, position
and body temperatures to deliver customised comfort.
Double vanes on the indoor unit operate
independently to distribute airflow evenly throughout the room and the
MSZ-LN offers a whisper-quiet operation as low as 19 dB(A). A Plasma
Quad Plus filter also uses powerful plasma technology to filter out even
microscopic particles, whilst the dual-barrier coating on the heat
exchanger, fan and air duct prevents dust and grease accumulation.
The line-up also includes Mitsubishi
Electric’s Replace technology which can utilise existing pipework,
making it ideal for office and retail refurbishments.
“We see this model as ideal for high-end,
stylish situations and have already had a lot of interest from our
customers,” Daw added. “R32 is expected to quickly become the standard
for split type air conditioning systems and we have more products lined
up for the UK market in the coming months.”
Mitsubishi Electric, like many of its
rivals, has introduced air conditioners using R32, the
non-ozone-depleting lower GWP alternative to R410A, in the Far East and
Australasia but, until now, the Japanese manufacturer has remained
silent on its intentions for Europe.
It has now been revealed that it is to
challenge its main rival Daikin, the R32 pioneer, with new products
across its main product platforms from 2017. This will include a move to
R32 on Mitsubishi Electric’s residential M Series and commercial P
Series air conditioning ranges and Ecodan heat pumps.
Only Mitsubishi Electric’s VRF products
will remain on R410A for the time being, although an R32 version of the
company’s recently relaunched City Multi HVRF water/refrigerant hybrid
will be launched in 2017.
Speaking at yesterday’s Hampshire
Refrigeration Society breakfast meeting, Martin Crawford, Mitsubishi
Electric’s wholesaler VAR manager, said: “R32 will be the predominant
refrigerant within our business in the coming years.”
He described it as the next generation
refrigerant and a good substitute for R410A, despite its slightly higher
pressure and mild flammability.
For those concerned about the new gas, he
said: “There are millions of R32 units already installed in Japan and
Asia, so you here in the UK will not be guinea pigs.”
On the plus side, he told
the audience that R32 benefits from being a single component
refrigerant, making it easier to reuse and recycle, easier to handle,
won’t separate, has no glide and exhibits higher efficiency than R410A.
With limits on charge sizes due to its “mild flammability”, R32 is currently proving a challenge for VRF, which is why Mitsubishi has developed its hybrid HVRF solution.
“The timing for R32 VRF will be advised in due course,” a Mitsubishi Electric UK spokesman later told the Cooling Post.
“Our plans are about offering a harmonised solution for customers
because we need to avoid the situation where as an industry, we are
using different refrigerants on different systems in the same
buildings.”
The spokesman also indicated that limited use of CO2 is
being considered especially for heat pumps where the predominant load is
on hot water.
It seems likely that Mitsubishi Electric will roll out
similar R32 introductions across Europe but, so far, there have been no
announcements of timings for individual countries.
martes, 14 de febrero de 2017
lunes, 13 de febrero de 2017
CO2 refrigeration now mainstream
USA: The growing acceptance of CO2
refrigeration as a mainstream technology amongst both OEMs and end users
in the USA is highlighted in a new study by Danfoss.
According to the new survey of over 1,000
individuals with an interest in commercial and industrial refrigeration
in North America, 82% of OEMs and 91% of consultants said they saw CO2
as a viable mainstream refrigeration technology.
In addition, about half of the OEMs who
responded saw CO2 refrigeration as being at least 16% of their business
within the next five years. In a similar study conducted in 2012, less
than 20% of OEMs saw CO2 comprising at least 16% of their business.
The majority of commercial refrigeration
consultants and end users are today engaged in CO2 projects, citing
pending legislation/regulations and corporate sustainability goals as
key drivers in the decision to use CO2. However, at the same time, they
identified the high initial system cost as a primary barrier to
deployment.
The survey also identified similar
acceptance in the industrial refrigeration market. 57% of responding
OEMs and contractors and 43% of consultants and end users indicated that
they have already either been involved in a CO2 refrigeration project
or have plans to be. However, OEMs and contractors do not see CO2
becoming a significant part of their business in the near future.
OEMs and contractors identified the
removal of ammonia, in terms of improved safety and reduced ammonia
charge, as key drivers in using CO2. Consultants and end users agreed,
but also cited pending legislation/regulation as important factors. In
contrast to the commercial refrigeration industry, industrial
refrigeration respondents said the primary barrier to further CO2 use is
the result of end user and contractor familiarity and training.
This industry indicator on CO2 was
conducted as a follow up to a similar survey conducted by Danfoss in
2012 to gauge the market acceptance of CO2 refrigeration. The survey was
distributed via email to approximately 1,100 people that do business in
commercial or industrial refrigeration applications.
“The results of this survey validate the
ongoing growth we are seeing in CO2 projects across North America,” said
Peter Dee, Danfoss’ sales and services director – food retail.
Globally, Danfoss says it has been involved in more than 10,000 CO2
refrigeration projects.
martes, 7 de febrero de 2017


Suscribirse a:
Entradas (Atom)